Thiết bị trạm trộn bê tông làm việc ngoài trời, tiếp xúc bụi xi măng, nước và hóa chất phụ gia suốt vòng đời. Vì vậy khâu gia công phun sơn tại xưởng không đơn thuần là làm đẹp mà là lớp bảo vệ đầu tiên chống ăn mòn. Bài viết mô tả cách xưởng Tâm An làm sạch bề mặt, chọn hệ sơn và kiểm tra lớp phủ trước khi thiết bị xuất xưởng.
Vì sao khâu phun sơn quyết định tuổi thọ thiết bị trạm trộn
Phần lớn hư hỏng sớm của silo, phễu và khung thép trạm trộn không đến từ tải trọng mà đến từ ăn mòn. Xi măng ẩm bám lên bề mặt thép tạo môi trường kiềm, cộng thêm mưa nắng liên tục sẽ làm lớp thép ngoài rỉ dần, ăn sâu vào mối hàn.
Một lớp sơn được thi công đúng quy trình giúp kéo dài thời gian giữa hai lần bảo dưỡng, giữ kết cấu ổn định và giảm chi phí sửa chữa về sau. Ngược lại, sơn phủ lên bề mặt còn dầu mỡ hoặc còn vảy cán sẽ bong tróc chỉ sau một mùa mưa, dù nhìn ban đầu vẫn bóng đẹp.
Đó là lý do Tâm An bố trí khu làm sạch và khu phun sơn riêng ngay trong xưởng, thay vì sơn dặm ngoài công trường sau khi lắp dựng.
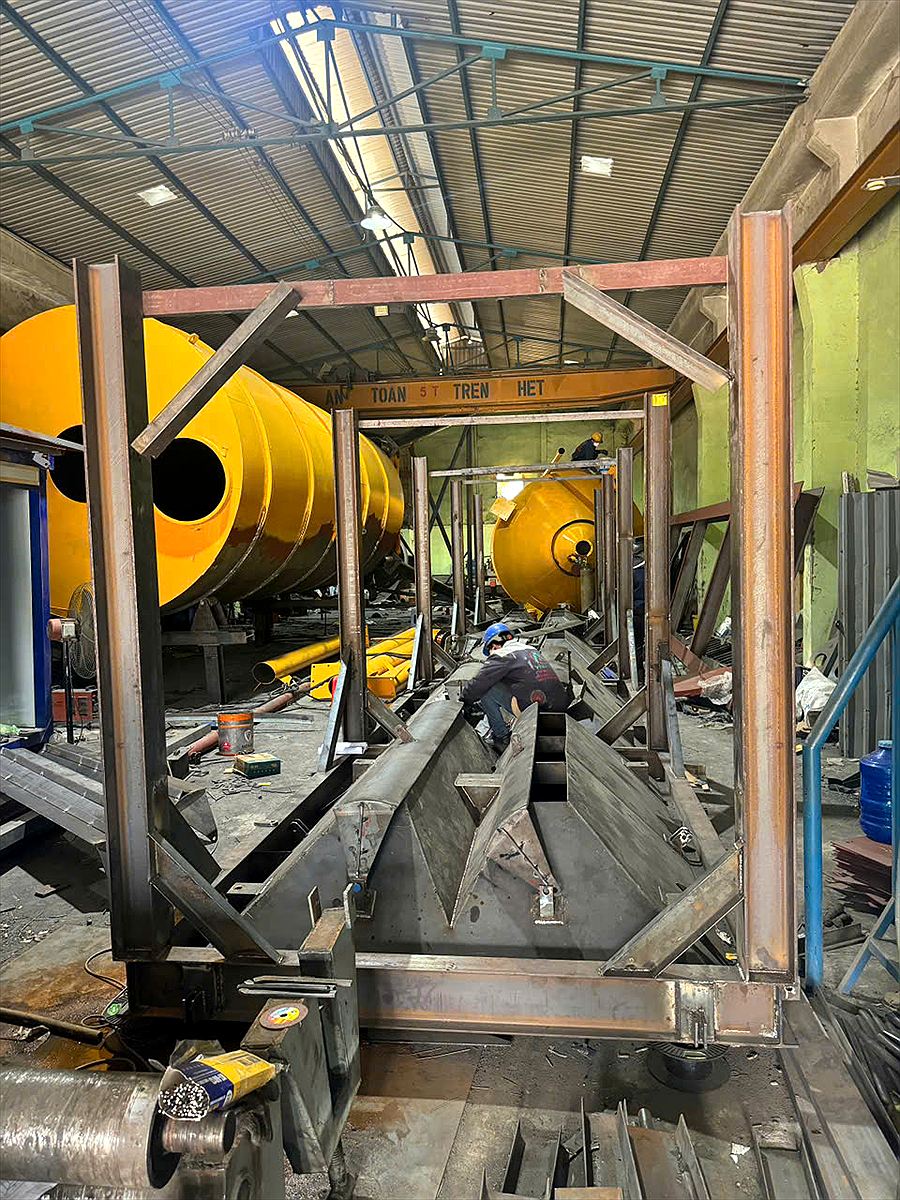
Khu gia công của xưởng: phễu cấp liệu đang được tổ hợp, phía sau là các thân silo đã sơn hoàn thiện
Quy trình gia công – làm sạch – phun sơn tại xưởng
Bước 1 – Cắt phôi và tổ hợp kết cấu
Thép tấm được cắt theo bản vẽ, lốc tròn hoặc chấn góc rồi hàn tổ hợp thành thân silo, côn silo, phễu và khung đỡ. Toàn bộ thao tác nâng hạ chi tiết nặng thực hiện bằng cẩu trục trong xưởng.
Bước 2 – Mài mối hàn và xử lý khuyết tật
Mối hàn được mài phẳng, các điểm rỗ khí hoặc ngậm xỉ được xử lý lại. Cạnh sắc được vê tròn vì đây chính là nơi lớp sơn mỏng nhất và bong đầu tiên.
Bước 3 – Làm sạch bề mặt
Bề mặt được tẩy dầu mỡ, đánh sạch vảy cán và rỉ sét bằng máy mài và bàn chải thép, sau đó thổi sạch bụi. Bề mặt phải khô ráo hoàn toàn trước khi sơn.
Bước 4 – Phun sơn lót chống rỉ
Lớp lót được phun đều trong thời gian ngắn sau khi làm sạch, tránh để bề mặt thép trần tiếp xúc không khí quá lâu và tái rỉ. Các góc khuất, mặt trong gân tăng cứng được phun bổ sung bằng súng đầu nhỏ.
Bước 5 – Phun sơn phủ hoàn thiện
Sau khi lớp lót khô theo đúng thời gian, thiết bị được phun sơn phủ màu theo yêu cầu của chủ đầu tư. Phun theo lớp mỏng chồng nhau thay vì một lớp dày để tránh chảy sơn và bọt khí.
Bước 6 – Bảo vệ và đóng gói
Các bề mặt gia công tinh, trục và mặt bích được che chắn trước khi phun. Sau khi sơn khô, thiết bị được bọc màng, đánh dấu theo bản vẽ lắp rồi mới xếp lên xe.
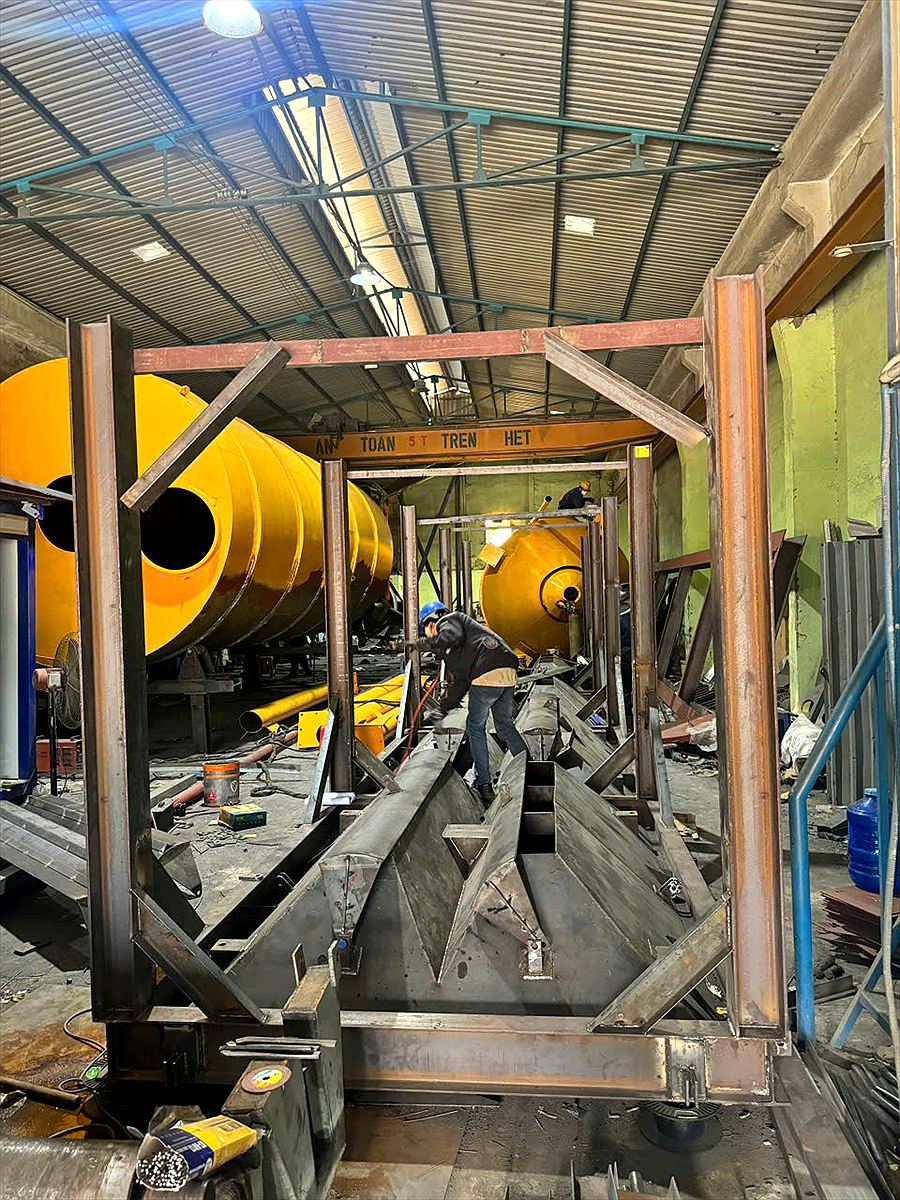
Tổ hợp và hàn hoàn thiện phễu cấp liệu trước khi chuyển sang khu làm sạch và phun sơn
Hệ sơn thường dùng cho thiết bị trạm trộn
- Sơn lót chống rỉ gốc alkyd hoặc epoxy: Bám trực tiếp vào nền thép, tạo lớp ngăn ẩm đầu tiên. Đây là lớp quyết định độ bám của toàn bộ hệ sơn.
- Sơn phủ alkyd: Chi phí hợp lý, màu bền, phù hợp phần lớn khung thép, phễu và sàn thao tác của trạm trộn.
- Sơn phủ epoxy hai thành phần: Dùng cho vị trí tiếp xúc nhiều với nước, phụ gia hoặc va chạm cơ học như chân silo, khu vực cửa xả.
- Sơn chịu mài mòn cho vị trí đặc biệt: Một số chi tiết bên trong phễu chịu dòng cát đá liên tục được xử lý riêng thay vì chỉ dựa vào lớp sơn thông thường.
Những hạng mục thường được gia công và sơn lại
Ngoài thiết bị mới, xưởng còn nhận gia công và sơn lại cho các trạm đang vận hành. Nhóm hạng mục phổ biến gồm thân silo và côn silo bị rỉ chân, phễu cấp liệu mòn thủng đáy, khung thép và sàn thao tác xuống cấp, vỏ cối trộn bong sơn quanh cửa xả.
Với thiết bị cũ, khối lượng công việc nằm nhiều ở khâu làm sạch: phải bóc hết lớp sơn cũ đã bong, xử lý điểm rỉ ăn sâu, vá thép ở vị trí mỏng rồi mới sơn lại. Bỏ qua bước này thì lớp sơn mới chỉ che tạm phần hỏng bên dưới.
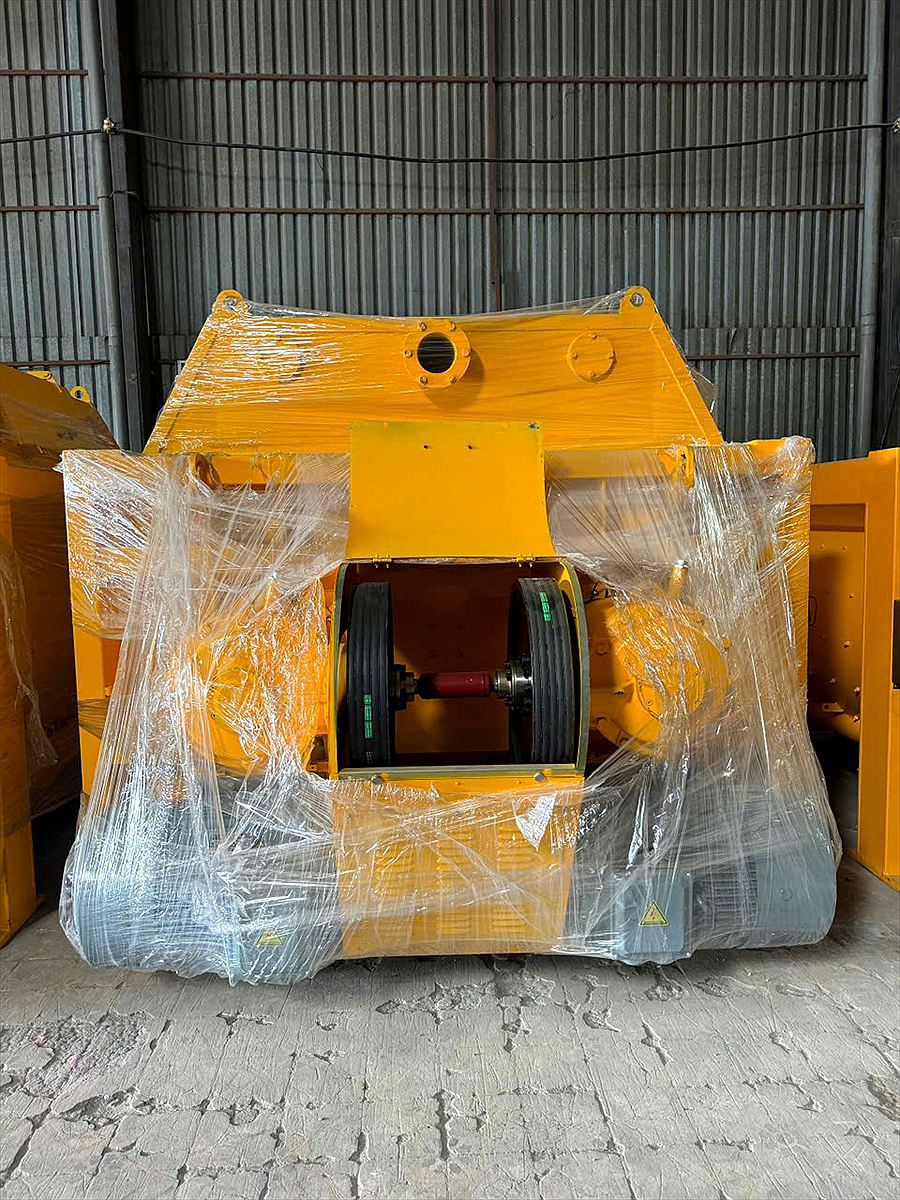
Cối trộn sau khi sơn hoàn thiện, được bọc màng bảo vệ và đánh dấu trước khi xuất xưởng
Kiểm tra chất lượng lớp sơn trước khi xuất xưởng
- Kiểm tra bề mặt trước khi sơn: Xác nhận bề mặt đã sạch dầu mỡ, hết vảy cán và khô hoàn toàn. Đây là điểm kiểm tra bắt buộc, không bỏ qua để chạy kịp tiến độ.
- Kiểm tra độ phủ và độ đồng đều: Quan sát toàn bộ bề mặt, đặc biệt các góc khuất, mặt trong gân và vị trí gần mối hàn.
- Kiểm tra khuyết tật lớp sơn: Các lỗi chảy sơn, da cam, bọt khí hoặc điểm sót đều được sơn dặm lại trước khi đóng gói.
- Kiểm tra sau khi khô: Thử độ bám bằng biện pháp phù hợp, sau đó mới cho phép bọc màng và vận chuyển.
Nhận gia công và phun sơn thiết bị theo yêu cầu
Xưởng Tâm An nhận gia công mới và sơn lại thiết bị trạm trộn theo bản vẽ hoặc theo mẫu chi tiết cũ mà khách gửi. Do chủ động cả khâu chế tạo lẫn khâu sơn, tiến độ được sắp xếp theo lịch lắp đặt thực tế của công trình thay vì phụ thuộc bên thứ ba.
Chủ đầu tư đang cần thay mới một phần thiết bị có thể gửi kích thước để xưởng báo phương án gia công, hoặc tham khảo trước danh mục phụ tùng trạm trộn đang có sẵn để rút ngắn thời gian chờ.
>> Xem thêm: Gia công thiết bị trạm trộn tại xưởng Tâm An
TRẠM TRỘN BÊ TÔNG TÂM AN
Địa chỉ xưởng sản xuất: Nguyễn Ái Quốc, Khu phố Cầu Hang, Phường Hòa An, TP. Biên Hòa, Đồng Nai
Hotline: 0977 826 439
Website: tramtronbetongtaman.com